Abstracto
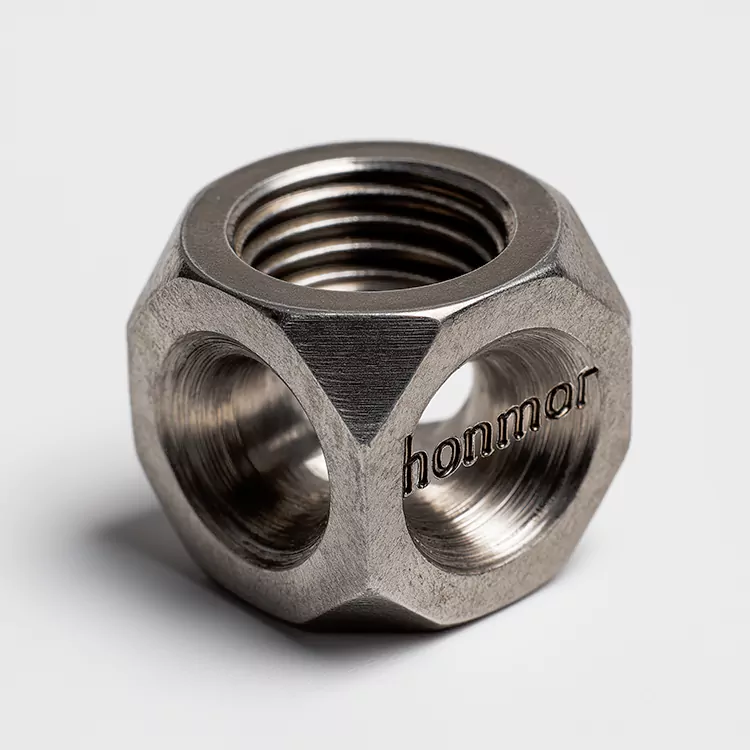
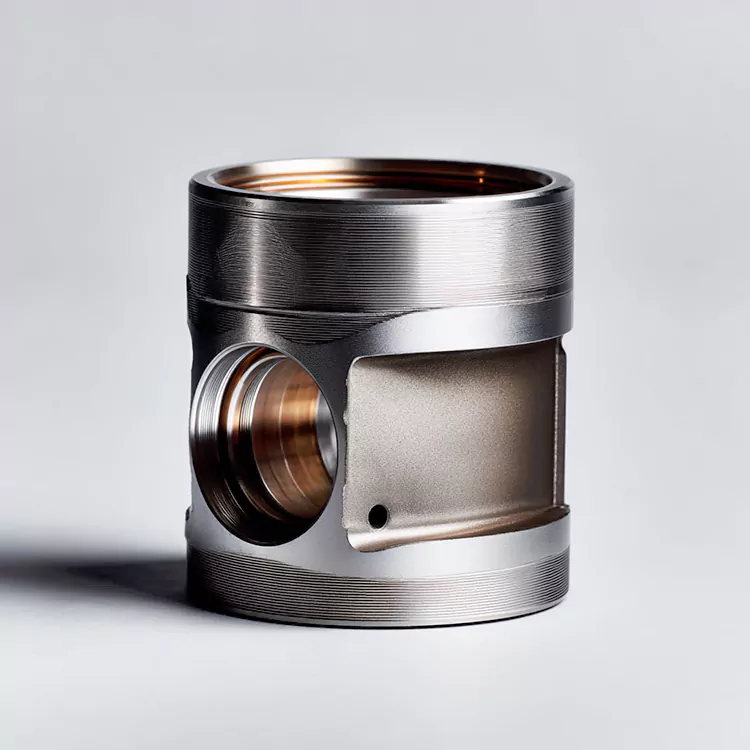
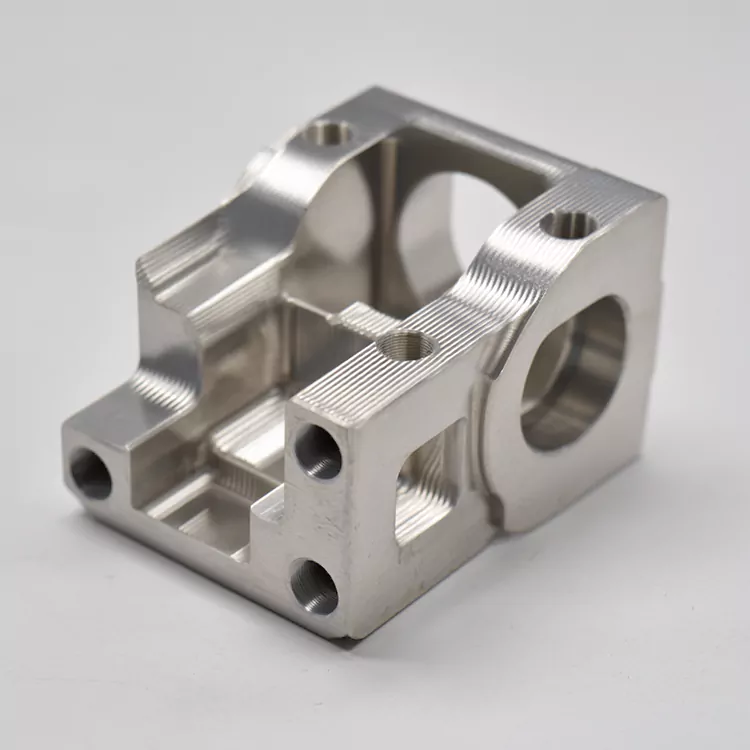
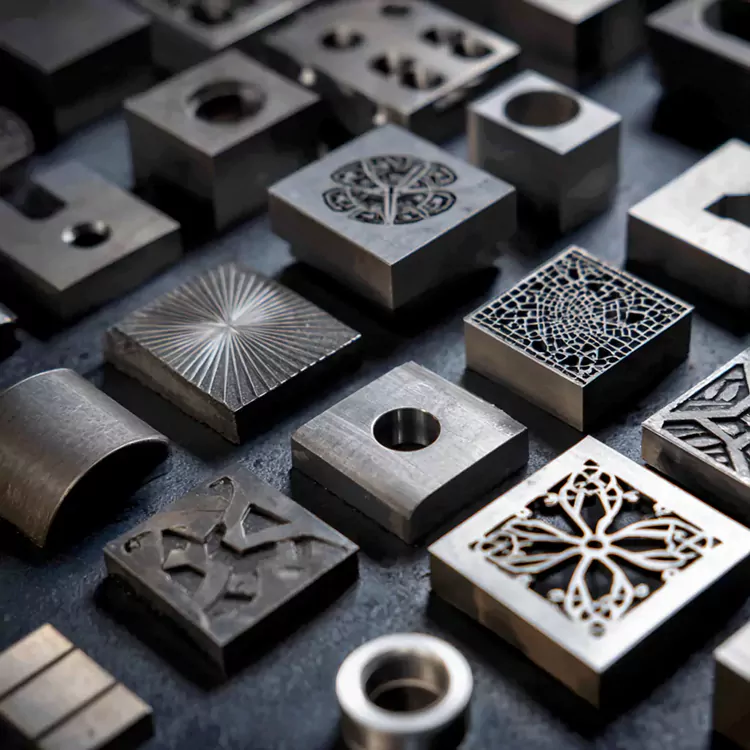
Este artículo explora los principios de ingeniería, las aplicaciones y las estrategias de diseño detrás.Piezas de mecanizado CNC complejas de 5 ejes. Examina cómo el control de movimiento simultáneo permite la producción de geometrías que son imposibles en máquinas convencionales de tres ejes. La discusión cubre la selección de materiales, la gestión de tolerancias, las aplicaciones industriales en los sectores aeroespacial y médico, y las pautas de diseño críticas que garantizan la capacidad de fabricación. También se proporcionan conocimientos prácticos para ingenieros que evalúan proveedores.
Tabla de contenido
- Comprensión de la mecánica central del mecanizado de 5 ejes
- Mecanizado simultáneo versus mecanizado indexado: ¿cuál es la diferencia?
- Materiales y su impacto en la estrategia de mecanizado.
- Lograr precisión: tolerancias y acabado superficial
- Directrices de diseño para la fabricabilidad
- Aplicaciones industriales y conocimientos de casos
- Evaluación de un socio de mecanizado de 5 ejes
- Preguntas frecuentes
Comprensión de la mecánica central del mecanizado de 5 ejes
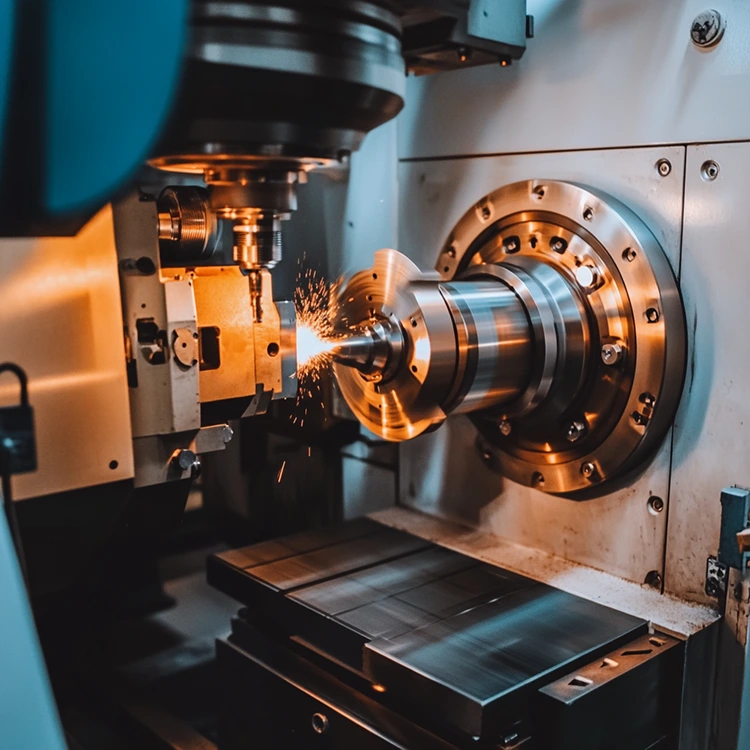
La base de la fabricación de precisión moderna se basa en la capacidad de mover herramientas de corte en múltiples direcciones simultáneamente. APiezas de mecanizado CNC complejas de 5 ejesLa operación representa el pináculo de esta capacidad, agregando dos ejes de rotación a los movimientos lineales convencionales X, Y y Z. Esta configuración permite que la herramienta de corte se acerque a la pieza de trabajo desde prácticamente cualquier ángulo sin necesidad de reposicionarlo repetidamente.
En una máquina estándar de tres ejes, la pieza de trabajo permanece fija mientras la herramienta se mueve a lo largo de tres ejes perpendiculares. Acceder a múltiples caras de un componente requiere un reposicionamiento manual, lo que introduce errores acumulativos y extiende los tiempos de ciclo. El mecanizado de cinco ejes elimina esta restricción al introducir un movimiento giratorio que puede inclinar y girar el cabezal del husillo, la mesa de trabajo o ambos.
Los dos ejes giratorios explicados
Los ejes adicionales normalmente se designan como A, B y C, y dos de ellos están activos según la configuración de la máquina. El eje A gira alrededor del eje X, el eje B gira alrededor del eje Y y el eje C gira alrededor del eje Z. Una máquina de tipo muñón, por ejemplo, podría usar los ejes A y C para inclinar y rotar la pieza de trabajo, mientras que un diseño de cabezal giratorio podría usar los ejes B y C para orientar la herramienta de corte.
Esta capacidad mecánica se traduce directamente en ventajas de fabricación. Cuando una pieza requiere socavados, cavidades profundas o superficies complejas de forma libre, la herramienta puede mantener un ángulo de contacto óptimo con el material durante todo el recorrido de corte. Esto no sólo mejora la calidad de la superficie sino que también prolonga la vida útil de la herramienta al distribuir el desgaste de manera más uniforme en todo el filo.
Información clave:El ajuste continuo de la orientación de la herramienta es lo que separa el mecanizado de cinco ejes de las configuraciones más simples de varios ejes. El controlador de la máquina debe calcular y sincronizar el movimiento de los cinco ejes en tiempo real para seguir una trayectoria precisa y evitar colisiones.
Mecanizado simultáneo versus mecanizado indexado: ¿cuál es la diferencia?
Dentro del ámbito de la tecnología de cinco ejes, existen dos modos operativos distintos. Comprender la diferencia es fundamental al especificar requisitos o evaluar las capacidades de un proveedor.
Mecanizado simultáneo de 5 ejes
En modo simultáneo, los cinco ejes se mueven juntos durante el proceso de corte. Los ejes giratorios no se bloquean en su posición mientras se retira el material; en cambio, se ajustan continuamente para mantener la orientación deseada de la herramienta con respecto a la superficie que se está mecanizando. Este enfoque es esencial para geometrías con curvatura que cambia continuamente, como álabes de turbinas, impulsores e implantes ortopédicos.
El controlador debe coordinar movimientos lineales y giratorios con extrema precisión. Incluso un pequeño cambio angular en el eje giratorio puede traducirse en un movimiento significativo en la punta de la herramienta, especialmente cuando el conjunto de la herramienta tiene una longitud sustancial. Por ello, son indispensables datos cinemáticos precisos y una compensación en tiempo real.
Mecanizado de 3+2 ejes (indexado)
El mecanizado indexado, a menudo llamado 3+2, posiciona los ejes giratorios en ángulos fijos y luego realiza el corte con solo los tres ejes lineales en movimiento. Los ejes giratorios permanecen estacionarios durante el corte real. Este método ofrece mayor estabilidad y programación más sencilla que el mecanizado simultáneo, lo que lo hace adecuado para piezas con características planas en varias orientaciones.
| Característica | 5 ejes simultáneos | 3+2 Ejes (Indexados) |
|---|---|---|
| Movimiento del eje durante el corte | Los cinco ejes se mueven juntos. | Ejes giratorios fijos; solo se mueven X, Y, Z |
| Más adecuado para | Superficies de forma libre, impulsores y palas. | Caras planas en ángulo, piezas prismáticas |
| Complejidad de programación | Alto; requiere CAM avanzado y simulación | Moderado; similar a 3 ejes con indexación |
| Estabilidad de mecanizado | Más bajo debido al movimiento giratorio continuo | Más alto; configuración rígida durante el corte |
| Capacidad de acabado superficial | Excelente en superficies curvas | Excelente en superficies planas y escalonadas |
No todos los proveedores que anuncian capacidad de cinco ejes dominan ambos modos. El mecanizado simultáneo exige una comprensión más profunda de la cinemática de la máquina, el desarrollo de posprocesadores y la prevención de colisiones. Cuando un proyecto involucra geometría compleja de forma libre, es esencial verificar la experiencia de mecanizado simultáneo del proveedor.
Materiales y su impacto en la estrategia de mecanizado.
La selección de materiales da forma a cada aspecto del proceso de mecanizado, desde los parámetros de corte hasta la selección de herramientas y la estrategia de fijación. El mecanizado de cinco ejes es compatible con un amplio espectro de materiales, pero cada uno presenta desafíos distintos.
Aleaciones de aluminio
El aluminio se encuentra entre los metales más mecanizables para operaciones de cinco ejes. Grados como 6061 y 7075 ofrecen un excelente equilibrio entre resistencia, peso y maquinabilidad. La aleación 7075, a menudo descrita como "súper aluminio", proporciona una resistencia a la tracción significativamente mayor que la 6061, lo que la convierte en la opción preferida para componentes estructurales aeroespaciales donde la reducción de peso es fundamental.
Aleaciones de titanio y níquel
Las aleaciones de titanio, en particular Ti-6Al-4V, y las superaleaciones a base de níquel como Inconel son esenciales en aplicaciones aeroespaciales y médicas debido a sus excepcionales relaciones resistencia-peso y resistencia a la corrosión. Sin embargo, estos materiales generan un calor sustancial durante el corte y tienden a endurecerse, lo que requiere herramientas afiladas, suministro optimizado de refrigerante y parámetros de corte conservadores.
Aceros inoxidables y aceros para herramientas
Los grados de acero inoxidable, incluidos 17-4 PH y 316L, son comunes en dispositivos médicos y equipos de procesamiento de alimentos. Su alta tenacidad y baja conductividad térmica exigen una evacuación cuidadosa de las virutas y una refrigeración eficaz. El acero para herramientas y las aleaciones endurecidas aumentan aún más la dificultad, y a menudo requieren herramientas especializadas de carburo o cerámica.
Plásticos y compuestos de ingeniería
Materiales como PEEK, POM, PTFE y compuestos de fibra de carbono se especifican cada vez más para aplicaciones sensibles al peso. Estos materiales presentan sus propios desafíos, incluida la sensibilidad al calor, el riesgo de delaminación y la necesidad de bordes cortantes afilados y pulidos para evitar que la fibra se desprenda o se derrita la superficie.
- Aleaciones de aluminio: excelente maquinabilidad, ampliamente utilizadas para componentes estructurales.
- Aleaciones de titanio: alta resistencia, resistentes al calor y difíciles de mecanizar
- Aceros inoxidables: resistentes a la corrosión, tenaces y requieren una gestión cuidadosa de las virutas
- Superaleaciones de níquel: resistencia a temperaturas extremas, baja maquinabilidad
- Plásticos de ingeniería: livianos, sensibles al calor, requieren herramientas afiladas
- Compuestos: alta relación resistencia-peso, propensos a la delaminación
Lograr precisión: tolerancias y acabado superficial
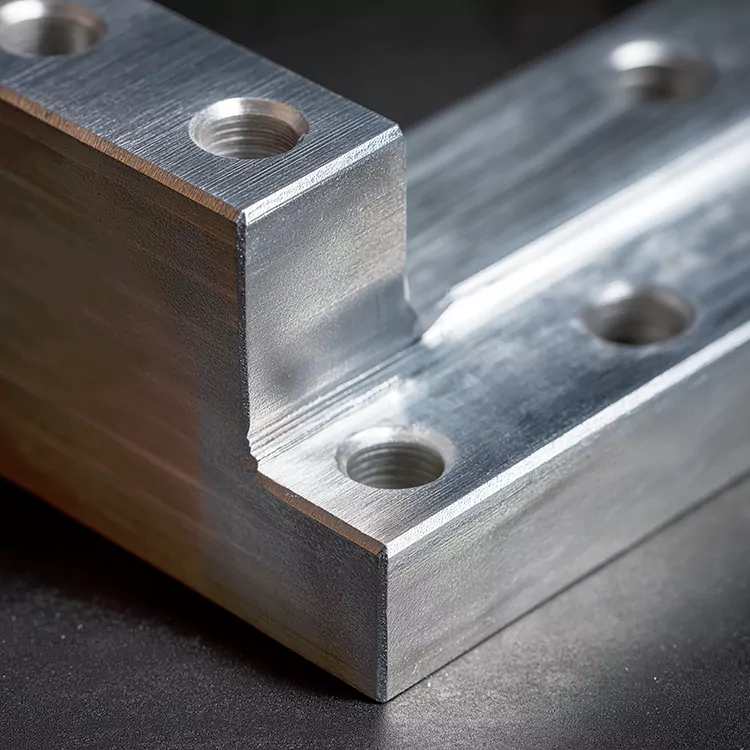
El valor del mecanizado de cinco ejes reside no sólo en su capacidad para crear formas complejas sino también en hacerlo con una precisión extraordinaria. Las tolerancias que se pueden lograr en máquinas de cinco ejes en buen estado alcanzan habitualmente ±0,005 mm (±0,0002 pulgadas) en características críticas.
Por qué el mecanizado de configuración única mejora la precisión
Cada vez que se reposiciona una pieza de trabajo en una máquina, aumenta la posibilidad de error. El desgaste de los accesorios, las inconsistencias de sujeción y los factores humanos contribuyen a las desviaciones posicionales. Al mecanizar múltiples caras en una sola configuración, la tecnología de cinco ejes elimina esta fuente de error. La relación entre características mecanizadas en la misma configuración es inherentemente más precisa porque se establece mediante la cinemática de la máquina en lugar de mediante el posicionamiento externo.
Este principio es particularmente importante para piezas con tolerancias geométricas estrictas, como superficies de contacto, orificios de rodamientos y caras de sellado. Un componente de carcasa con múltiples almohadillas de montaje en diferentes ángulos, por ejemplo, se puede completar sin los errores de apilamiento acumulativos que acompañarían a múltiples configuraciones en una máquina de tres ejes.
Consideraciones sobre el acabado superficial
El acabado de la superficie en el mecanizado de cinco ejes está influenciado por la estrategia de la trayectoria de la herramienta, la geometría de la herramienta, los parámetros de corte y la rigidez de la configuración. Cuando la herramienta se mantiene en un ángulo óptimo con respecto a la superficie, la velocidad de corte efectiva en la punta de la herramienta sigue siendo más consistente, lo que reduce las marcas testigo y mejora la uniformidad.
| Parámetro | Rango típico | Factores que influyen en el resultado |
|---|---|---|
| Tolerancia dimensional | ±0,005 mm a ±0,05 mm | Precisión de la máquina, estabilidad térmica, fijación. |
| Rugosidad de la superficie (Ra) | 0,4 µm a 3,2 µm | Ruta de herramienta, condición de la herramienta, velocidad del husillo |
| Tolerancia angular | ±0,01° a ±0,1° | Calibración de eje giratorio, modelo cinemático. |
| Tolerancia posicional | ±0,005 mm a ±0,02 mm | Geometría de la máquina, calibración de la sonda. |
Nota:Se pueden lograr tolerancias más estrictas en características específicas, pero pueden requerir inspecciones adicionales, velocidades de avance más lentas o herramientas especializadas. Especificar excesivamente la tolerancia en dimensiones no críticas aumenta el costo sin beneficio funcional.
Directrices de diseño para la fabricabilidad
El diseño para mecanizado de cinco ejes requiere un equilibrio entre los requisitos funcionales y la practicidad de fabricación. Si bien la tecnología amplía el ámbito de lo que es posible, ciertos principios aún rigen la producción eficiente.
Alineación de funciones y acceso a herramientas
La alineación de las funciones con los ejes principales de la máquina simplifica la programación y reduce la demanda de movimiento giratorio. Aunque las máquinas de cinco ejes pueden alcanzar características en ángulos arbitrarios, alinear características planas con X, Y o Z reduce el tiempo del ciclo y mejora la calidad de la superficie. Esta directriz debe tratarse como una recomendación y no como una regla rígida, ya que las capacidades de la máquina pueden justificar enfoques alternativos.
Espesor de pared y profundidad de la cavidad
Las paredes delgadas y las cavidades profundas presentan desafíos en cualquier operación de mecanizado. En el trabajo de cinco ejes, el riesgo de deflexión y vibración aumenta cuando la herramienta debe penetrar profundamente en una cavidad o mecanizar una pared con soporte limitado. Aumentar el espesor de la pared siempre que sea posible, abrir la geometría de la cavidad o utilizar diseños escalonados puede mejorar la rigidez y reducir la necesidad de herramientas especializadas.
Selección de herramientas y accesibilidad
La herramienta de corte debe poder alcanzar la característica sin chocar con otras partes de la pieza de trabajo o accesorio. Esta consideración es particularmente relevante para las características internas y los recortes. El software CAM puede simular trayectorias de herramientas y detectar colisiones, pero la consideración temprana del acceso a las herramientas en la fase de diseño evita costosos rediseños posteriores.
- Alinear características con ejes primarios cuando sea posible
- Evite las cavidades excesivamente profundas con aberturas estrechas
- Diseñe el espesor de la pared para soportar fuerzas de corte.
- Considere las relaciones entre longitud y diámetro de la herramienta para características profundas
- Utilice radios en las esquinas internas para que coincidan con los tamaños de herramientas estándar
- Verifique el acceso a la herramienta durante la fase de diseño, no después
Aplicaciones industriales y conocimientos de casos
La demanda de componentes mecanizados complejos de cinco ejes abarca múltiples sectores de alta tecnología, cada uno con sus propios requisitos de rendimiento y preferencias de materiales.
Componentes aeroespaciales
La fabricación aeroespacial depende en gran medida del mecanizado de cinco ejes para componentes estructurales, piezas de motores y superficies de control de vuelo. Las palas de las turbinas, los impulsores y los blisks requieren la capacidad de movimiento simultáneo para lograr superficies aerodinámicas y geometrías de paredes delgadas que maximicen la eficiencia. Materiales como las aleaciones de titanio y las superaleaciones de níquel son comunes y exigen herramientas y estrategias de corte especializadas.
Los componentes del fuselaje y los elementos estructurales de las alas también se benefician del mecanizado en cinco ejes. La capacidad de mecanizar formas grandes y complejas en una sola configuración reduce los errores de ensamblaje y mejora el ajuste de las piezas coincidentes.
Dispositivos médicos e implantes
Los implantes ortopédicos, los instrumentos quirúrgicos y los componentes dentales requieren los más altos niveles de precisión y calidad de superficie. El mecanizado de cinco ejes permite la producción de implantes específicos para cada paciente con estructuras porosas complejas que promueven el crecimiento óseo hacia el interior, así como instrumentos con geometrías intrincadas que de otro modo serían imposibles de fabricar.
El titanio y sus aleaciones son los materiales dominantes en este sector, valorados por su biocompatibilidad y propiedades mecánicas. El acabado superficial de los componentes del implante debe cumplir estándares estrictos para minimizar el riesgo de adhesión bacteriana y garantizar una integración adecuada con el tejido circundante.
Automoción y deportes de motor
Los componentes automotrices de alto rendimiento, incluidas culatas de cilindros, carcasas de transmisión y piezas de turbocompresores, se benefician de la precisión y la calidad de la superficie que se pueden lograr con el mecanizado de cinco ejes. La industria del automovilismo a menudo supera los límites de la complejidad del diseño, lo que requiere una rápida entrega de componentes con geometrías orgánicas y optimizadas.
Robótica y Automatización
Las juntas robóticas, los efectores finales y los marcos estructurales requieren componentes rígidos y livianos con geometrías complejas. El mecanizado de cinco ejes permite la integración de funciones que de otro modo requerirían ensamblaje, lo que reduce el número de piezas y mejora la confiabilidad del sistema.
Evaluación de un socio de mecanizado de 5 ejes
Seleccionar el socio fabricante adecuado es tan importante como el diseño mismo. No todos los proveedores que afirman tener capacidad de cinco ejes pueden ofrecer la precisión y la calidad de superficie que exigen las piezas complejas.
Experiencia con geometrías similares
El indicador más fiable de la idoneidad de un proveedor es su experiencia con componentes de complejidad comparable. Una empresa que produce regularmente impulsores o implantes médicos posee una experiencia diferente a la de una que mecaniza principalmente brackets o placas simples. Solicitar ejemplos de trabajos similares proporciona información sobre sus capacidades.
Tecnología de máquinas y metrología
La máquina herramienta en sí es sólo una parte de la ecuación. El equipo de medición utilizado para verificar la pieza terminada es igualmente importante. Las máquinas de medición por coordenadas (MMC), los sistemas de sondeo en proceso y el escaneo de luz estructurada son herramientas valiosas para garantizar que las geometrías complejas cumplan con las especificaciones.
Programación y simulación CAM
Es esencial un software CAM avanzado capaz de generar trayectorias de herramientas de cinco ejes eficientes. Las herramientas de simulación y verificación que detectan colisiones y hendiduras antes de que comience el mecanizado ahorran tiempo y evitan errores costosos. Un proveedor que depende de métodos de programación obsoletos o que carece de capacidad de simulación puede tener dificultades con proyectos complejos.
Honmor mantienecapacidades de fabricación de última generacióny un historial comprobado en la entrega de componentes de precisión en los sectores aeroespacial, médico e industrial.Contáctenospara discutir los requisitos de su proyecto y recibir una evaluación integral.
Preguntas frecuentes
El mecanizado de tres ejes mueve la herramienta de corte a lo largo de tres ejes lineales: X, Y y Z. El mecanizado de cinco ejes agrega dos ejes de rotación, lo que permite que la herramienta se acerque a la pieza de trabajo desde múltiples ángulos sin reposicionarse. Esto permite la producción de geometrías complejas, reduce el tiempo de configuración y mejora la precisión al eliminar errores de múltiples sujeciones.
Sí. Las máquinas de cinco ejes alcanzan habitualmente tolerancias de ±0,005 mm (±0,0002 pulgadas) en características críticas. La capacidad de configuración única contribuye de manera importante a esta precisión, ya que elimina los errores posicionales que se acumulan cuando una pieza se mueve entre operaciones. Sin embargo, lograr tales tolerancias requiere un mantenimiento adecuado de la máquina, estabilidad térmica y una cuidadosa planificación del proceso.
La mayoría de los metales, plásticos de ingeniería y compuestos mecanizables se pueden procesar en máquinas de cinco ejes. Los materiales comunes incluyen aleaciones de aluminio, aleaciones de titanio, aceros inoxidables, superaleaciones de níquel, PEEK, POM y compuestos de fibra de carbono. La selección del material influye en los parámetros de corte, las herramientas y la estrategia de fijación, por lo que debe considerarse en las primeras etapas del proceso de diseño.
En el mecanizado simultáneo, los cinco ejes se mueven juntos durante el corte, lo que permite un ajuste continuo de la orientación de la herramienta para seguir superficies complejas. En el mecanizado 3+2 (indexado), los ejes giratorios se colocan en ángulos fijos y se bloquean mientras los tres ejes lineales realizan el corte. El mecanizado simultáneo es necesario para superficies de forma libre, mientras que 3+2 suele ser suficiente para piezas con características planas en ángulo.
Si bien el mecanizado de cinco ejes amplía la gama de geometrías posibles, algunas características siguen siendo un desafío. Algunos ejemplos son cavidades muy profundas y estrechas con acceso limitado a las herramientas, paredes extremadamente delgadas que son propensas a vibrar y características internas a las que no se puede acceder sin que la herramienta sobresalga excesivamente. La optimización del diseño, como abrir la geometría de la cavidad o ajustar el espesor de la pared, a menudo puede mitigar estos desafíos.
El acabado de la superficie generalmente se especifica utilizando el parámetro Ra (rugosidad promedio), medido en micrómetros o micropulgadas. En el mecanizado de cinco ejes, el acabado alcanzable depende de la estrategia de la trayectoria de la herramienta, el estado de la herramienta y la estabilidad de la máquina. Los valores típicos oscilan entre Ra 0,4 µm para acabados finos y Ra 3,2 µm para fines más generales. El acabado de la superficie debe especificarse sólo cuando sea funcionalmente necesario, ya que requisitos más estrictos aumentan el costo y el tiempo de procesamiento.
Una solicitud completa debe incluir modelos CAD 3D en un formato estándar como STEP o IGES, dibujos 2D con tolerancias críticas y requisitos de acabado superficial, especificaciones de materiales, cantidad y cualquier requisito especial de manipulación o inspección. Proporcionar información sobre la función y las características críticas de la pieza ayuda al fabricante a optimizar el proceso e identificar posibles problemas de fabricación de manera temprana.
¿Listo para dar vida a sus diseños de componentes más complejos? Nuestro equipo de ingeniería está preparado para evaluar sus requisitos y recomendar la estrategia de mecanizado óptima.
Obtenga una cotización →