¿Cómo puede el torneado CNC mejorar la precisión, el tiempo de entrega y el costo de sus piezas?
Resumen del artículo
Si alguna vez obtuvo una pieza redonda “simple” y aun así terminó con retrasos, dimensiones inconsistentes, rebabas o aumentos de costos sorpresa, ya sabe que el verdadero desafío no es la forma, sino el control del proceso.CTorneado NCes una de las formas más confiables de producir piezas cilíndricas y rotacionales con precisión repetible, producción escalable y precios predecibles, cuando el proyecto se cotiza y diseña correctamente.
Esta guía desglosa los puntos débiles más comunes de los compradores (confusión de tolerancias, discrepancia en el acabado de las superficies, dibujos poco claros, plazos de entrega impredecibles, disputas de calidad) y muestra cómo prevenirlos. También encontrará listas de verificación prácticas, una estructura de RFQ de muestra y preguntas frecuentes diseñadas para ayudar a los ingenieros, compradores y propietarios de proyectos a tomar decisiones seguras.
Tabla de contenido
- Esquema de un vistazo
- ¿Qué es el torneado CNC y para qué es mejor?
- Puntos débiles del comprador y cómo eliminarlos
- ¿Cuándo debería elegir el torneado en lugar del fresado o la fundición?
- Lista de verificación de diseño y dibujo para cotizaciones más rápidas y económicas
- Tolerancias, acabado superficial y expectativas de inspección
- Materiales y acabados que normalmente funcionan bien
- Controles de calidad y documentación que puedes solicitar
- Cómo elegir un proveedor de torneado sin adivinar
- Una plantilla de solicitud de cotización práctica que puede copiar
- Preguntas frecuentes
- Notas finales
Esquema de un vistazo
- Defina qué hace realmente el giro y dónde brilla.
- Asigne problemas típicos de abastecimiento a soluciones específicas que pueda implementar de inmediato.
- Brinde orientación sobre diseño y cotización que reduzca los costos sin sacrificar la función.
- Establezca expectativas realistas de tolerancia, acabado y verificación.
- Ayudarte a elegir un proveedor con menos riesgos y menos sorpresas.
¿Qué es el torneado CNC y para qué es mejor?
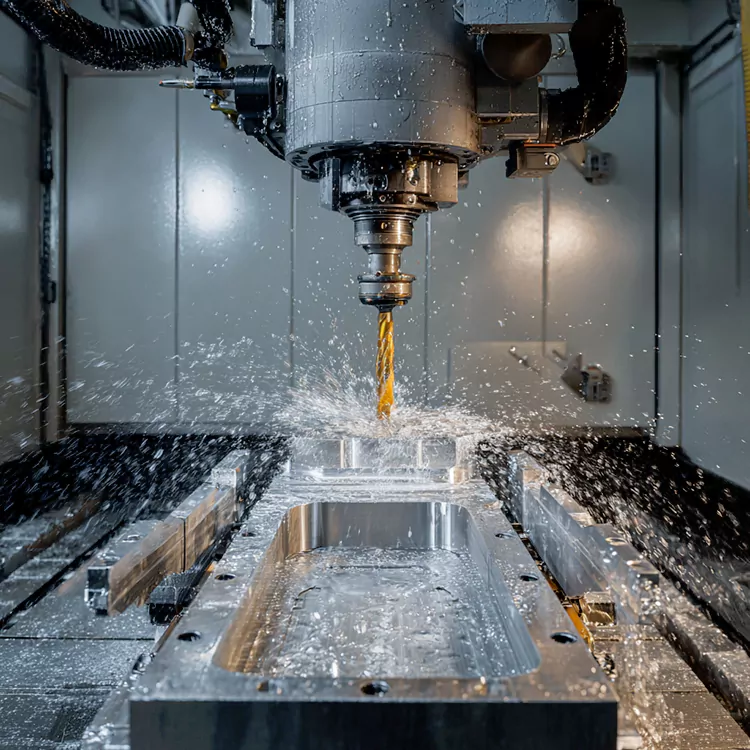
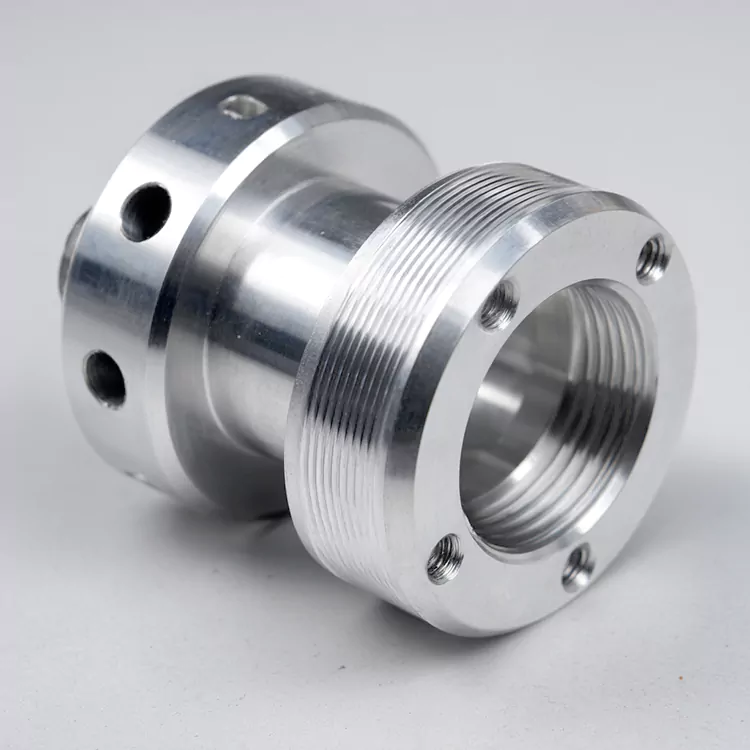
El torneado CNC es un proceso de mecanizado en el que una pieza de trabajo gira mientras una herramienta de corte elimina material para crear la geometría final. Piense en ejes, casquillos, manguitos, pasadores, espaciadores, piezas roscadas, conectores y cualquier componente donde las características más importantes sean concéntricas o giren alrededor de un eje central.
Lo que hace que el torneado sea tan valioso es la repetibilidad. Una vez que la configuración es estable, la máquina puede producir diámetros, hombros, ranuras, chaflanes y roscas consistentes con una variación mínima, especialmente en volúmenes medianos y altos. Las configuraciones de torneado modernas también pueden integrar herramientas activas (para planos, orificios transversales y características fresadas), lo que reduce las transferencias y acorta el tiempo de entrega.
- Lo mejor para:piezas redondas, necesidades de concentricidad ajustada, características roscadas, ejes largos, repetibilidad de alto volumen.
- Generalmente no es ideal para:Grandes piezas prismáticas, cavidades complejas, geometrías flexibles muy finas que vibran fácilmente.
Puntos débiles del comprador y cómo eliminarlos
La mayoría de los problemas de abastecimiento de torneado CNC se pueden evitar. El truco consiste en tratar la etapa de cotización como una alineación de ingeniería, no solo como una solicitud de precio. Aquí se presentan puntos débiles comunes y soluciones prácticas.
| Punto de dolor | Por qué sucede | Qué hacer en su lugar |
|---|---|---|
| Las piezas “cumplen el tamaño” pero no se ensamblan suavemente | No se definieron los ajustes críticos, el descentramiento o la concentricidad | Mencione datos funcionales, clases de ajuste y descentramiento/concentricidad cuando sea importante. |
| Las cotizaciones varían enormemente entre proveedores. | Diferentes supuestos sobre tolerancia, inspección, tiempo de preparación y acabado. | Estandarice su RFQ: material, mapa de tolerancia, acabado, cantidad y expectativas de inspección |
| Plazos de entrega después de la aprobación | La disponibilidad de materia prima, los procesos secundarios o la complejidad de la configuración no surgieron temprano | Solicite una ruta de proceso y una lista de riesgos (material, enchapado, tratamiento térmico, herramientas especiales) |
| El acabado de la superficie “parece rugoso” incluso si las dimensiones están bien | El objetivo de acabado no se especificó o no era realista para el material/proceso | Especifique un requisito de acabado (Ra) solo en superficies funcionales, no en todas partes |
| Problemas con el hilo (apretado/suelto, irritante, inconsistente) | Estándar de rosca faltante, clase, impacto de recubrimiento o método de calibre | Definir estándar/clase de rosca + margen de revestimiento + método de inspección (PASA/NO-PASA) |
| Cargos adicionales inesperados | No se incluye desbarbado, limpieza, embalaje o inspección especial. | Coloque estos artículos directamente en la solicitud de cotización y solicite transparencia en las partidas. |
¿Cuándo debería elegir el torneado en lugar del fresado o la fundición?
El torneado suele ser el mejor camino cuando la geometría es rotacional y los requisitos funcionales dependen de la redondez, la coaxialidad o las superficies de apoyo lisas. Pero no es automáticamente la opción más barata para todos los aspectos.
- Elige girarcuando necesita diámetros repetibles, ajustes estables, roscas limpias o características concéntricas en todo el volumen.
- Elige fresadocuando la mayoría de las entidades son planas, cajeras o definidas por múltiples caras ortogonales.
- Considere la posibilidad de fundir/forjarcuando la pieza es grande y la eliminación de material sería excesiva, utilice el torneado para el acabado de superficies críticas.
Una regla práctica: si una pieza puede describirse principalmente por diámetros, longitudes y notas de rosca, el torneado generalmente le brindará el plan de fabricación más limpio y rápido.
Lista de verificación de diseño y dibujo para cotizaciones más rápidas y económicas
Un “buen” dibujo de torneado es aquel que resalta lo que se debe controlar y brinda flexibilidad en todos los demás aspectos. Definir demasiado cada dimensión obliga a un mecanizado más lento y a una inspección más exhaustiva.
- Marque las características críticas:Identifique qué diámetros, hombros y roscas impulsan el ensamblaje o el sellado.
- Utilice tolerancias realistas:Apriete sólo las características que realmente lo necesitan. Afloja el resto.
- Especificar estrategia de referencia:Si el descentramiento o la coaxialidad son importantes, defina datos de referencia que coincidan con la forma en que se sujetará y medirá la pieza.
- Considere el acceso a herramientas:Las ranuras profundas y estrechas, las esquinas internas afiladas y los pequeños cortes socavados pueden obligar a utilizar herramientas especiales.
- Prefiere radios/chaflanes estándar:Los bordes simples reducen el riesgo de rebabas y mejoran la seguridad en el manejo.
- Plan de desbarbado:Si es esencial contar con bordes sin rebabas (médico, fluidos, electrónica), indíquelo claramente.
- Claridad del hilo:Proporcione el tipo de rosca, paso, clase y cualquier requisito de recubrimiento o lubricación.
- Proporcionar PASO + dibujo:Un modelo 3D ayuda a confirmar la intención; el dibujo controla la aceptación.
Si no está seguro de qué funciones son "críticas", una prueba rápida es preguntar:¿Qué dimensiones provocarían una falla funcional si se desviaran?Éstos reciben el control más estricto. Todo lo demás es una oportunidad para ahorrar costes y tiempo.
Tolerancias, acabado superficial y expectativas de inspección
El giro puede ser extremadamente preciso, pero una “tolerancia estricta en todas partes” es la forma más rápida de inflar los costos. El objetivo es hacer coincidir la tolerancia y los objetivos de acabado con la función y la capacidad de medición.
| Requisito | Expectativa típica del comprador | Orientación práctica |
|---|---|---|
| Tolerancia del diámetro | Muy ajustado en todos los diámetros. | Apriete sólo en superficies de ajuste; permitir una tolerancia más amplia en diámetros no coincidentes |
| Desviación/concentricidad | Solicitado “por si acaso” | Especifique solo si la pieza gira, sella o se alinea; definir el dato y el método de medición |
| Acabado superficial (Ra) | Baja Ra en todas partes | Aplique objetivos Ra a las superficies de rodamiento/sellado; el acabado estándar está bien en otros lugares |
| Plan de inspección | Inspección del 100% implícita pero no declarada. | Plan de muestreo estatal, método de medición y qué necesita una inspección completa |
| Primer artículo | Se supone opcional | Utilice la aprobación del primer artículo para piezas nuevas para fijar las expectativas con anticipación |
La alineación de las mediciones es tan importante como el mecanizado. Si el proveedor mide un diámetro de una manera y usted mide de otra manera (temperatura diferente, método diferente, superficie de referencia diferente), puede terminar en una disputa incluso cuando ambas partes actuaron de buena fe. Para piezas críticas, acuerde el método de verificación desde el principio.
Materiales y acabados que normalmente funcionan bien
La elección del material afecta la maquinabilidad, el costo, la resistencia, la resistencia a la corrosión y la calidad del acabado. A continuación se muestran las opciones comunes que los compradores seleccionan para los componentes torneados.
| Material | Por qué los compradores lo eligen | Notas para tornear |
|---|---|---|
| Aluminio (varios grados) | Ligero, buena resistencia a la corrosión y rentable. | Gran maquinabilidad; considere anodizar por desgaste/corrosión |
| Acero inoxidable | Resistencia a la corrosión, durabilidad. | Puede ser más lento de mecanizar; definir requisitos de acabado en superficies funcionales |
| Acero carbono | Equilibrio entre solidez y costes | Puede necesitar revestimiento/chapado; aclarar las expectativas de corrosión |
| Latón | Conductividad, maquinabilidad, apariencia. | Excelente para roscas y accesorios; verifique las necesidades de cumplimiento para su mercado |
| Plásticos de ingeniería | Peso ligero, aislamiento, resistencia química. | La expansión térmica importa; Definir cuidadosamente las condiciones y tolerancias de medición. |
- Consejo final:Si necesita enchapado, anodizado o tratamiento térmico, analice el impacto dimensional. Algunos acabados añaden espesor; algunos procesos pueden introducir distorsiones menores.
- Consejo de embalaje:Para superficies cosméticas, solicite embalaje protector para evitar rayones durante el tránsito.
Controles de calidad y documentación que puedes solicitar
Un proveedor sólido no se limita a “fabricar la pieza”, sino que facilita el proceso de aceptación. Si su proyecto es de alto riesgo, puede solicitar documentación que reduzca el riesgo posterior.
- Certificación de materiales:Confirma calidad y trazabilidad.
- Informe de inspección del primer artículo:Valida dimensiones críticas antes de la producción total.
- Registros de inspección en proceso:Demuestra la estabilidad del proceso durante la ejecución.
- Registros de calibre de hilo:Especialmente para piezas roscadas críticas para la seguridad o de gran volumen.
- Verificación del acabado superficial:Si Ra es realmente funcional, pregunte cómo se mide.
- Notas de control de cambios:Aprobaciones documentadas si cambian las herramientas, el lote de material o la ruta del proceso.
No necesitas todos estos para cada parte. Utilice la documentación donde lo proteja: nuevos diseños, ensamblajes críticos, industrias reguladas o producción de gran volumen donde la reelaboración es costosa.
Cómo elegir un proveedor de torneado sin adivinar
Seleccionar un proveedor es más fácil cuando se evalúa cómo piensa, no solo lo que promete. Aquí hay señales prácticas que debe buscar durante sus primeras conversaciones:
- Hacen preguntas aclaratorias:sobre función, características críticas e inspección, no solo cantidad.
- Ofrecen comentarios sobre el diseño:para reducir costos o mejorar la capacidad de fabricación sin cambiar la función.
- Explican la ruta del proceso:torneado, operaciones secundarias, acabado, inspección y embalaje.
- Discuten el riesgo desde el principio:plazos de entrega de materiales, herramientas especiales, limitaciones de acabado superficial o puntos críticos de tolerancia estricta.
- Pueden escalar:prototipos y producción con un método consistente para el control de revisiones.
Una asociación confiable se siente “aburrida” en el mejor sentido: menos sorpresas, menos preguntas en las últimas etapas y menos discusiones sobre la aceptación.
Una plantilla de solicitud de cotización práctica que puede copiar
Si desea cotizaciones más consistentes y menos correos electrónicos de seguimiento, incluya lo siguiente en su solicitud:
- Nombre de la pieza y revisión:Incluya la letra/número de revisión y la fecha.
- Archivos:Dibujo PDF + modelo STEP.
- Cantidad y previsión:Cantidad de prototipo, primer lote y uso anual estimado.
- Material:Grado/especificación + si se permiten sustituciones.
- Dimensiones críticas:Identifique las características que impulsan el ajuste/función.
- Enfoque de tolerancia:Donde realmente se requieren tolerancias estrictas; tolerancias por defecto en otros lugares.
- Requisitos de acabado:Objetivos de acabado superficial sólo en superficies relevantes; necesidades cosméticas si las hubiera.
- Procesos secundarios:Tratamiento térmico, anodizado, enchapado, pasivado, marcado, limpieza.
- Expectativas de inspección:Primer artículo, plan de muestreo, calibres y formato de informe.
- Requisitos de embalaje:Necesidades de etiquetado a granel versus protección individual.
Este nivel de claridad generalmente reduce el tiempo de cotización, mejora la coherencia de los precios y le ayuda a comparar proveedores basándose en las mismas suposiciones.
Preguntas frecuentes
P:¿Qué tipos de piezas se benefician más del torneado CNC?
A:Piezas con geometría cilíndrica (ejes, casquillos, manguitos, conectores roscados, pasadores, espaciadores), especialmente cuando la concentricidad, la redondez o la repetibilidad entre lotes son importantes.
P:¿Por qué dos proveedores cotizan el mismo dibujo de manera tan diferente?
A:Pueden asumir diferentes tolerancias, intensidad de inspección, estrategia de configuración, necesidades de herramientas o rutas de acabado. Una solicitud de cotización estandarizada que define las características críticas y las expectativas de verificación hace que los precios sean mucho más comparables.
P:¿Debo exigir tolerancias estrictas en todas las dimensiones para estar seguro?
A:Generalmente no. Las tolerancias estrictas aumentan el tiempo de mecanizado y el costo de inspección. Aplique un control estricto sólo a los ajustes funcionales y las características de alineación; relaje las dimensiones no críticas para reducir costos manteniendo el rendimiento.
P:¿Cómo puedo evitar problemas con los hilos?
A:Especifique el estándar y la clase de rosca, aclare si se aplica recubrimiento/chapado y acuerde el calibre (PASA/NO-PASA). Si el hilo es crítico, solicite registros de verificación o aprobación del primer artículo.
P:¿Qué debo hacer si el acabado de la superficie es importante para sellar o soportar?
A:Coloque un objetivo de acabado superficial (Ra) en esas superficies específicas, no en toda la pieza, y confirme cómo lo mide el proveedor. Esto mantiene los costos bajo control y al mismo tiempo protege la función.
P:¿Cómo puedo reducir el tiempo de entrega de piezas torneadas?
A:Proporcione archivos completos, marque claramente las características críticas, evite tolerancias estrictas innecesarias y analice la disponibilidad de materiales y los procesos secundarios con antelación. Aprobar rápidamente un primer artículo también evita pausas en la producción.
Notas finales
Cuando se hace bien,Torneado CNCno es sólo una opción de mecanizado: es un sistema de producción predecible. Los mejores resultados provienen de la alineación: requisitos funcionales claros, tolerancias realistas, métodos de inspección acordados y un proveedor que se comunica como un socio de fabricación.
Si desea un equipo que pueda revisar sus dibujos, sugerir mejoras fabricables y respaldar tanto los prototipos como las series de producción,Shenzhen Honmor precisión Technology Co., Ltd.está listo para ayudar. Díganos su aplicación, cantidad, material y características críticas, luegocontáctanospara obtener una cotización y comentarios prácticos que puede utilizar de inmediato.
Noticias relacionadas
- ¿Qué hace que las piezas complejas de mecanizado CNC de 5 ejes sean la columna vertebral de la fabricación avanzada?
- ¿Por qué las piezas torneadas de titanio de alta tolerancia son la columna vertebral de la innovación médica y aeroespacial?
- ¿Por qué las piezas de automóvil mecanizadas por CNC de 5 ejes son la opción inteligente para componentes automotrices complejos?
- ¿Por qué las piezas torneadas de aluminio CNC son la solución preferida para componentes livianos y de alta precisión?
- ¿Pueden los prototipos impresos rápidamente en 3D realmente acelerar su I+D y reducir los costos?
- Componentes metálicos de prototipos CNC: ¿por qué son esenciales para su próximo proyecto?
Déjame un mensaje